一、产品概述
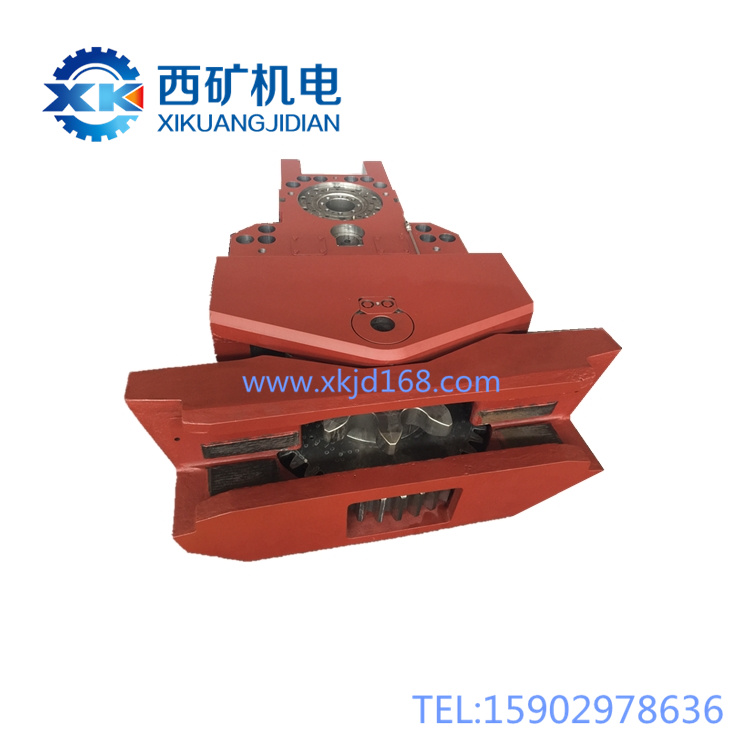
采煤机行走箱是采煤机行走系统的“集成式动力底盘”,相当于采煤机的“越野驱动腿”。它安装在采煤机机身两端(通常是左右各一套),是整机沿工作面来回行走的直接执行机构。每一套行走箱都集成了行走减速机构、行走轮、导向滑靴及箱体支撑结构等核心部件,共同完成“驱动、支撑、导向”三大任务。可以把它理解为一套完整的“齿轮驱动轨道车系统”:行走箱内的减速机构将行走电机的高速旋转转化为大扭矩输出,驱动行走轮转动;行走轮与固定在运输机上的销排(齿轨)啮合,像齿轮在齿条上滚动一样产生推进力;同时,导向滑靴像“卡槽”一样紧贴在销排的导轨面上,引导采煤机平稳前行,防止跑偏脱轨。整个行走箱还要承受采煤机截割煤炭时产生的巨大反作用力以及机身自重,是真正“出力又扛压”的核心结构件。本产品箱体采用高强度铸钢整体铸造,内部齿轮和轴承选用优质合金钢经精密加工和强化热处理,行走轮齿面耐磨抗断,导向滑靴采用高耐磨材料并可快速更换。整箱密封防尘设计成熟,互换性好,完全适应采煤机井下重载、高冲击、多粉尘的严酷工作环境。
二、核心特点
1. 集成化一体设计,安装快捷:将行走减速机构、驱动行走轮、导向滑靴及支撑箱体高度集成为一个独立总成。更换时只需整体吊装对接,大幅减少井下拆装时间,降低劳动强度。
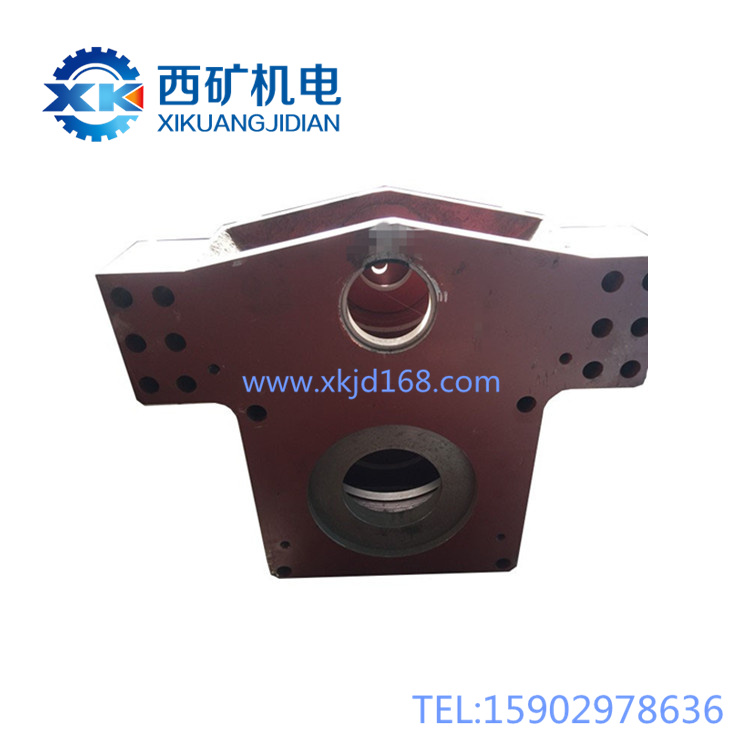
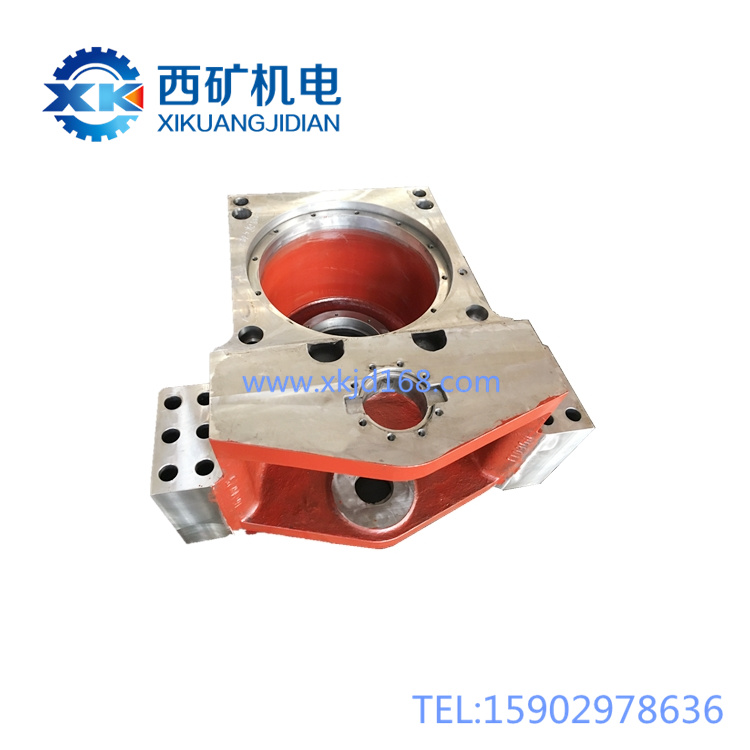
2. 高强度铸造箱体,刚性好抗变形:行走箱壳体采用优质合金铸钢整体铸造,并经去应力退火处理。厚实的箱壁和合理的筋板布置,确保在高负载牵引和强烈截割冲击下,壳体不产生变形或开裂,可靠保护内部精密齿轮。
3. 多级齿轮传动,输出扭矩大:内部采用多级行星减速或圆柱齿轮减速传动链,将电机的高转速逐级降低,同时将扭矩放大数十倍,为行走轮提供强大而稳定的牵引驱动力。
4. 耐磨导向滑靴,行走平稳精准:配备可更换的导向滑靴,滑靴内表面与运输机销排导轨面精密配合。滑靴采用高锰钢或堆焊耐磨层制造,耐磨性能优异,能长期保持精确的导向间隙,确保采煤机行走不跑偏、不啃轨。
5. 可靠的密封与润滑:减速机构采用油池飞溅润滑与多重密封结构。输出端配置浮动油封或高压骨架油封,有效阻隔外部煤泥水汽侵入,同时防止内部润滑油泄漏。行走轮轴承有独立润滑通道,方便日常注油维护。
6. 标准化互换性强:安装止口、连接螺栓孔位、花键规格均按行业通用标准设计,可广泛适配同系列多种采煤机机型,备件通用性好,管理方便。
三、工作原理简述
行走箱的工作原理是一段环环相扣的“动力接力”:
1. 动力输入:行走电机输出高转速,通过联轴器或直接花键连接,将动力送入行走箱内部的减速机构。
2. 减速增扭:减速机构内部的多组齿轮(行星轮系或圆柱齿轮系)依次啮合传递动力。每经过一级齿轮传动,转速就降低一截、扭矩就增大一次,就像用多组杠杆接力把劲儿越传越大。
3. 动力输出:最终的大扭矩通过减速机构的输出轴,传递给安装在输出轴上的行走轮。
4. 啮合行走:行走轮轮齿与运输机上铺设的销排齿槽啮合。当行走轮旋转时,就像用齿轮在齿条上“攀爬”一样,驱动整个采煤机沿工作面方向向前或向后移动。
5. 导向与支撑:与行走轮同轴或并联安装的导向滑靴,在整个行走过程中紧紧“抱住”销排的导轨侧壁,一方面引导采煤机严格沿销排方向前进,防止机身左右偏摆或脱轨掉道;另一方面也分担机身的部分重量和截割侧向力。
(整个过程可以看作:电机“快跑”→减速箱“攒劲”→行走轮“迈步”→导向滑靴“扶正”,四者协同配合,采煤机才能平稳地在工作面来回割煤。)
四、主要功能
1. 驱动行走:将电机的旋转动力转化为采煤机沿运输机销排的直线行走运动,并提供正向割煤和反向清煤所需牵引力。
2. 减速增扭:通过内部齿轮传动链,提供低转速、大扭矩输出,满足采煤机重载牵引需求。
3. 支撑机身:作为采煤机与运输机之间的主要承载接口,承受机身重量并将载荷传递至运输机。
4. 导向定位:通过导向滑靴与销排的精确配合,引导采煤机沿工作面正确方向平稳行走,防止跑偏、掉道。
5. 承受外力:抵抗并传递采煤机截割过程中产生的巨大水平反力、侧向力和倾覆力矩。
五、安装与使用说明
安装/更换前准备:
1. 安全措施:行走箱拆装作业属大型部件更换,必须在采煤机完全停机、总电源断电闭锁、液压系统卸压后进行。机身必须处于平整段或已采取可靠的机械防滑、防溜措施,严禁在斜坡段进行更换作业。
2. 起重准备:行走箱重量较大,必须使用专用起吊工具和符合吨位要求的吊具。提前检查吊耳、吊环、钢丝绳的完好性。
3. 核对检查:核对新行走箱的总速比、连接花键规格、安装止口尺寸是否与原机一致。检查箱体有无运输裂纹,用手盘动输入轴,检查转动是否灵活、有无周期性卡滞。
4. 清理对接面:将机身安装基面的旧密封胶、锈蚀、毛刺彻底清理干净。用压缩空气吹净螺栓孔内杂物。在新行走箱的安装法兰面和花键上涂抹规定润滑脂。
5. 工具准备:准备大扭矩扳手、液压拉伸器(若需要)、铜棒、撬棍、清洗剂及新的密封垫或密封胶。
安装步骤:
1. 吊装就位:用吊具将行走箱平稳吊起,缓慢移向机身安装位置。调整姿态使安装止口和花键对齐。注意保持箱体水平,防止密封面磕碰。
2. 花键对正导入:当花键开始接触时,严禁用大锤强行砸入。可轻微转动行走轮或点动电机(确保安全的前提下)使花键齿对正,利用箱体自重或均匀拧紧对角安装螺栓的方式将行走箱平顺导入止口。
3. 紧固螺栓:所有安装螺栓必须按对角交叉的顺序,分2-3次逐步拧紧至规定力矩。不得一次单边紧死,以防箱体变形、密封失效或轴承卡滞。关键部位使用力矩扳手校验。
4. 连接附属管路:连接行走箱的润滑油冷却管路(若有)、行走轮轴承注油管等,接头需紧固、密封可靠。
5. 注油润滑:按铭牌规定的油品型号和油量,向行走箱减速机构内加注齿轮油至油标规定位置。向行走轮轴承加注规定牌号的润滑脂。
6. 空载试车:送电后先低速点动行走,确认行走轮与销排啮合平顺,无异常噪声、振动或卡死。再低速往返行走一段距离,检查箱体有无异常温升、密封处是否漏油。
六、重要注意事项(安全与维护)
安全操作红线(严禁行为):
1. 严禁在行走轮损坏或导向滑靴磨损超限时强行使用:若行走轮断齿、导向滑靴严重磨损或断裂,行走箱将丧失平稳导向能力,极易导致采煤机行走啃轨、掉道甚至倾覆的重大安全事故,必须立即停机更换。
2. 严禁行走箱缺油、断油运行:行走箱内部齿轮和轴承对润滑要求严苛。缺油运转会在极短时间内造成齿面胶合、轴承烧死,导致整个减速机构报废。每班开机前必须确认油位。
3. 严禁单侧行走箱独立受力强行牵引:若一侧行走箱发生故障被甩开,严禁依靠另一侧行走箱强行牵引采煤机行走。这会导致机身严重偏斜,损坏销排和导向机构,且单侧受力过大可能直接损坏行走箱。
4. 严禁在斜坡上拆卸行走箱的固定螺栓:在采煤机处于倾斜位置时,行走箱承受着向下的滑移力。此时拆卸固定螺栓或松开花键连接,一旦机身滑移,后果不堪设想。必须在水平段并加设辅助防滑措施后操作。
5. 严禁忽视日常的异常声音和温升:行走箱出现异常“咯噔”声、尖锐啸叫声或箱体局部异常高温,往往是齿轮断齿、轴承散架或润滑失效的前兆。必须立即停机开箱检查,严禁带病坚持运行。
日常维护与保养:
1. 润滑管理:严格执行行走箱润滑油、润滑脂的“五定”管理(定点、定质、定量、定期、定人)。每班检查油位,定期更换齿轮油,首次换油应在磨合期结束后进行。
2. 导向滑靴检查:将导向滑靴纳入每班重点检查项目。测量滑靴与销排导轨的配合间隙,当磨损量接近极限值时必须及时更换。滑靴断裂是采煤机掉道的头号隐患。
3. 行走轮检查:检查轮齿有无断齿、裂纹、压溃变形。检查行走轮的端面固定螺栓或锁紧装置有无松动。
4. 紧固件防松:利用日检和周检时间,对行走箱与机身连接的螺栓、行走轮固定螺栓、导向滑靴固定螺栓进行力矩校核,检查防松标记是否错位。
5. 密封与呼吸器:检查箱体各结合面、输出轴密封处有无渗漏。行走箱上方的呼吸器要定期清理,防止堵塞后箱内压力升高冲坏密封。
6. 定期内窥检查:在条件允许时,利用检修孔或放油孔,用内窥镜定期检查内部齿轮齿面的接触状况和磨损情况,做到心中有数。
日常巡检要点:
看:油位、有无漏油、行走轮齿面状况、导向滑靴磨损程度、螺栓防松线是否错位。
听:行走时齿轮啮合声是否平稳连续,有无周期性敲击声或尖叫声。
摸:箱体、轴承端盖温度是否正常,两侧行走箱温度是否一致。
量:定期测量导向滑靴的导向面厚度和配合间隙,科学判断更换时机。
七、常见故障简易判断
1. 故障现象:行走箱发出“咯噔咯噔”周期性异响
可能原因:齿轮断齿;行走轮个别轮齿断裂;轴承滚道剥落;减速机构内部有异物。
应对:立即停机,严禁继续运转。检查行走轮齿面,若行走轮完好,需开箱检查内部齿轮和轴承。
2. 故障现象:行走箱整体过热或局部异常高温
可能原因:润滑油不足或变质失效;轴承损坏卡滞;齿轮啮合间隙不当或严重磨损。
应对:先检查油位和油质。若润滑油正常仍发烫,通常是轴承或齿轮已损坏,必须停机检修。
3. 故障现象:采煤机行走时明显跑偏或机身摆动
可能原因:导向滑靴严重磨损,导向间隙过大;一侧行走轮磨损过量导致两侧行走轮节圆直径不一致;行走箱固定螺栓松动。
应对:立即测量导向滑靴和行走轮的磨损情况,检查固定螺栓,更换磨损超限部件。
4. 故障现象:输出轴处漏油严重
可能原因:浮动油封或骨架油封磨损老化;输出轴轴承间隙过大导致轴跳动量大;呼吸器堵塞,箱内压力升高将油从密封处挤出。
应对:清理呼吸器;检查输出轴径向跳动量。若跳动正常,需更换密封件。
5. 故障现象:行走箱运转时有尖锐啸叫声
可能原因:齿轮啮合面润滑不良;齿面胶合拉伤;轴承预紧力过大。
应对:检查润滑油是否足量和变质,放油查看油液中是否有金属粉末。若有,说明齿轮或轴承已损伤。
6. 故障现象:采煤机行走无力,牵引电流偏高
可能原因:行走箱内部齿轮或轴承损坏造成较大摩擦阻力;导向滑靴卡死在销排上;刹车未完全松开(若制动器在行走箱内部或附近)。
应对:排除制动器和外部导向卡滞因素后,若仍行走沉重,需将行走箱从销排上抬起,单独盘车感受内部阻力,判断减速机构是否异常。
总结:采煤机行走箱是采煤机的“腿和脚”,集驱动、支撑、导向三大功能于一身,其状态直接决定采煤机能否安全平稳行走。良好的润滑、及时的导向滑靴和行走轮磨损更换、牢固的螺栓连接,是行走箱维护的三条生命线。日常巡检多听、多看、多摸,一旦发现异响、高温、跑偏等异常征兆,必须立即停机排查,绝不能拖延,否则小问题会迅速恶化为断齿、掉道等重大事故,后果不可挽回。
西安西矿机电有限公司简称西矿机电,是专业生产和销售各型号采煤机配件、机械件、电控元件、液压件的企业,并为用户提供截齿、齿套、齿座、进口轴承、密封件、标准件等配套产品。公司可根据客户需求对煤矿机械与电气设备进行维修、改造和技术服务。我们是为煤矿兄弟单位服务的企业,我们承诺以最少的时间发货,为客户提供需求的产品,保证煤矿的连续生产。同时我们拥有从事采煤机行业多年的技术服务团队,时刻准备着为你解决煤矿综采设备运行中得一切故障,愿通过我们的努力,以可靠的产品、优质的服务、诚信务实的工作作风,赢得广大用户的信赖。热忱欢迎各位同仁莅临指导工作、洽谈业务。
24小时联系电话:15902978636 邮箱:3120683309@qq.com
固话传真:029-63635899 网址:http://www.xkjd168.com